
|
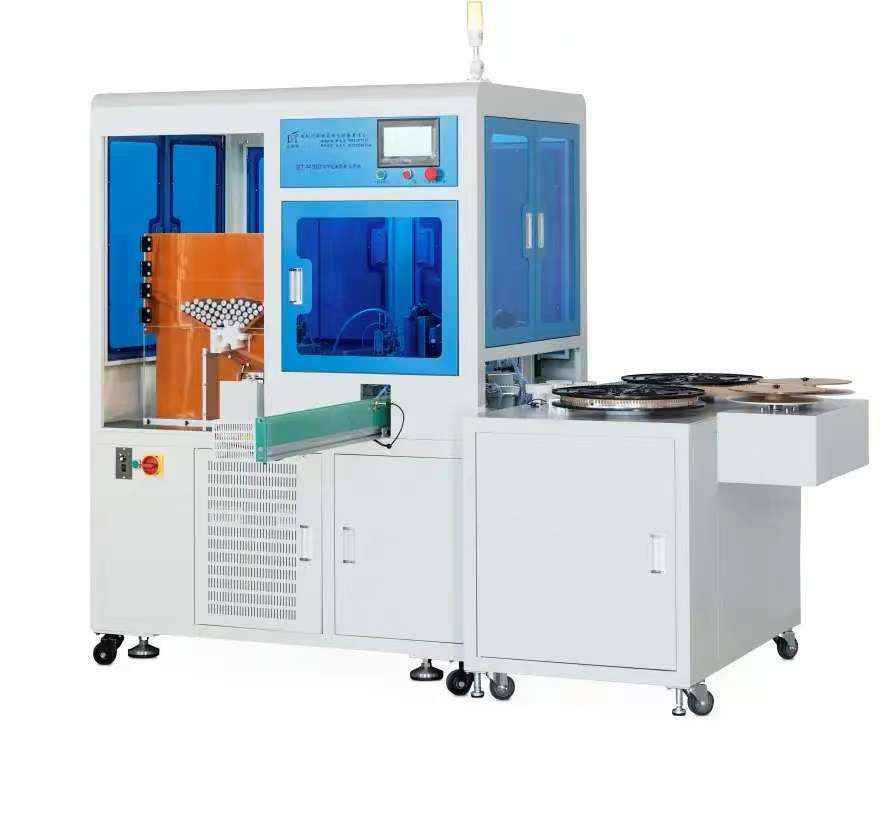
在动力电池制造领域,焊接返修率是衡量生产效率与产品质量的重要指标,一次焊接不良,意味着拆卸、清理、重焊、二次检验等一系列连锁反应,不仅损耗工时与物料,更会打乱生产节奏。面对这一行业痛点,深圳比斯特自动化设备有限公司推出的1418单节自动点焊机,通过一套系统性、智能化的精密控制方案,从根源上杜绝焊接缺陷的产生,从而将返修率降至“冰点”。
一、分析焊接返修率高的原因 一致性问题:人工操作时,焊接电流、时间、压力这“三大参数”受外界因素影响导致焊接质量不稳定。 定位不准问题:依赖肉眼或简单夹具定位,工件放置的微小偏差会导致焊点位置不准、电极错位,形成扭曲或强度不足的焊点。 过程与数据不可追溯问题:一旦出现不良品,难以快速定位是参数问题、工件问题还是设备问题,排查效率低下。 二、全流程自动化 1418单节自动点焊机构建了覆盖预处理、镍片加工、焊接执行、质量检测的闭环自动化系统,彻底消除人工干预带来的误差。智能预处理与上料:设备搭载HK3561高精度测试仪,可在0.2秒内完成电芯电压、内阻的同步检测,并通过二维码扫描自动匹配加工程序。 镍片精细加工与定位:采用6轴伺服电机驱动进口钨钢切刀,实现0.08-0.15mm镍片的连续裁切与定位。镍片外露长度公差控制在±0.05mm以内,较传统设备精度提升3倍。 流水线式的焊接:设备集成视觉定位系统,可在0.2秒内完成焊点识别,焊接电源按PLC指令释放脉冲电流,电极在0.01秒内达到设定压力,形成直径3mm的熔核。整个焊接过程无需人工调整,焊点位置精度达±0.05mm,彻底杜绝因操作失误引发的偏焊问题。 三、动态补偿和多参数协同控制 动态压力补偿技术:针对镍片厚度波动(0.08-0.15mm),设备开发了气压-电流联动算法,实时调整焊接压力与电流参数。该技术使焊点内阻波动范围从±15μΩ缩小至±3μΩ,内阻一致性提升5倍,有效解决了因材料变形导致的焊接缺陷,进一步降低了返修率。 多参数协同控制模型:比斯特1418通过建立焊接电流、时间、压力的三维参数矩阵,结合机器学习算法优化工艺窗口。这一技术通过准确匹配不同材料与规格的焊接参数,来确保焊接质量的一致性。 四、实时监控及反馈系统 焊接过程数据记录:其配置是PLC+触摸屏智能控制系统,能实现焊接过程中产生的电流、电压、速度、气体流量等关键参数被全程记录并可视化。任何超出设定范围的波动都会触发警报,实现可追溯的质量管理,还可数字化设置与存储所有工艺参数,以此保障焊接质量稳定。这一系统确保了焊接过程的稳定性,为质量追溯提供了数据支持。 在线检测与反馈:设备配备两台BT-5000A直流焊接电源,以此避免电流波动引发的虚焊、过焊等问题,通过1.5mm直径进口钨钢电极实现6000A峰值电流输出。焊接压力采用0.4-0.8Mpa气动控制,焊点位置精度±0.05mm。这一高精度检测与反馈机制,使得焊接缺陷能够被及时发现并纠正。 比斯特1418单节自动点焊机通过自动化闭环控制、动态补偿算法、数据管理系统三大技术突破,将动力电池焊接返修率从行业平均水平压缩至0.5%以下。在制造业迈向智能化的变化中,比斯特1418正以其出色的稳定性与智能性,重新定义点焊质量的标准。 |
科技视窗,专业信息资讯
热门关键词:科技视窗

比斯特1418单节自动点焊机如何降低焊接返修率
来源: 发布时间:2025-12-19
摘要:

频道精选
- 广东宝利根五金事业部投产一周年:深耕高速2026-10-07
- "China china 潮玩无界"大展中秋国庆落地景2026-09-24
- 深圳小黄狗智能科技有限公司:专注机器狗(2026-09-07
- 深圳户口,香港身份你值得拥有2026-09-04
- 闪迪亮相2026全球闪存峰会,以全场景存力破2026-09-02
- 更全球、更年轻、更智电,从成都车展看奇瑞2026-08-31
- 智电时代首个原生全球车风云T7即将上市,奇2026-08-21
- 本地AI数字人定制该如何选2026-08-17
- 生而全球,淬炼而归:风云T7正式开启预售,2026-08-13
- 诺亚新舟医疗十周年 AI戒指正式发布2026-08-11
 赛道无界,热爱不止!“喜德盛杯”2024环岛...
浏览次数:0次
广东宝利根五金事业部投产一周年:深耕高速
浏览:0次
"China china 潮玩无界"大展中秋国庆落地景浏览:0次
深圳小黄狗智能科技有限公司:专注机器狗(浏览:0次
深圳户口,香港身份你值得拥有浏览:0次
闪迪亮相2026全球闪存峰会,以全场景存力破浏览:0次
更全球、更年轻、更智电,从成都车展看奇瑞浏览:0次
智电时代首个原生全球车风云T7即将上市,奇浏览:0次
本地AI数字人定制该如何选浏览:0次
生而全球,淬炼而归:风云T7正式开启预售,浏览:0次
Copyright c 2010-2018 http://www.kjwln.cn/xinwen/ 科技视窗 版权所有 欢迎监督举报 如有错误信息 欢迎纠正 